SANTREX · SYSTEMENTWICKLUNG & OEM-INTEGRATION
In Entwicklung
Lasertechnik und Bildverarbeitung. Als integriertes System.
Unter der Marke SANTREX entwickelt die Fasterpoly GmbH modulare Systeme für industrielle Laserkennzeichnung und optische Bauteilprüfung. Unser Schwerpunkt liegt auf der Verbindung von mechanischer Konstruktion, Positioniertechnik, Lasersteuerung und eigener Anwendungssoftware.
Wir arbeiten an einer Plattform, die Bauteile positioniert, definierte Merkmale prüft, Kennzeichnungen aufbringt und Ergebnisse nachvollziehbar dokumentiert. Die optische Prüfung soll dabei auch unabhängig von der Laserbearbeitung nutzbar sein.
Projektstand: Entwicklung der ersten Systemplattform und Auswahl der Komponenten.
Konstruktion · Systemintegration · Bildverarbeitung · Anwendungssoftware
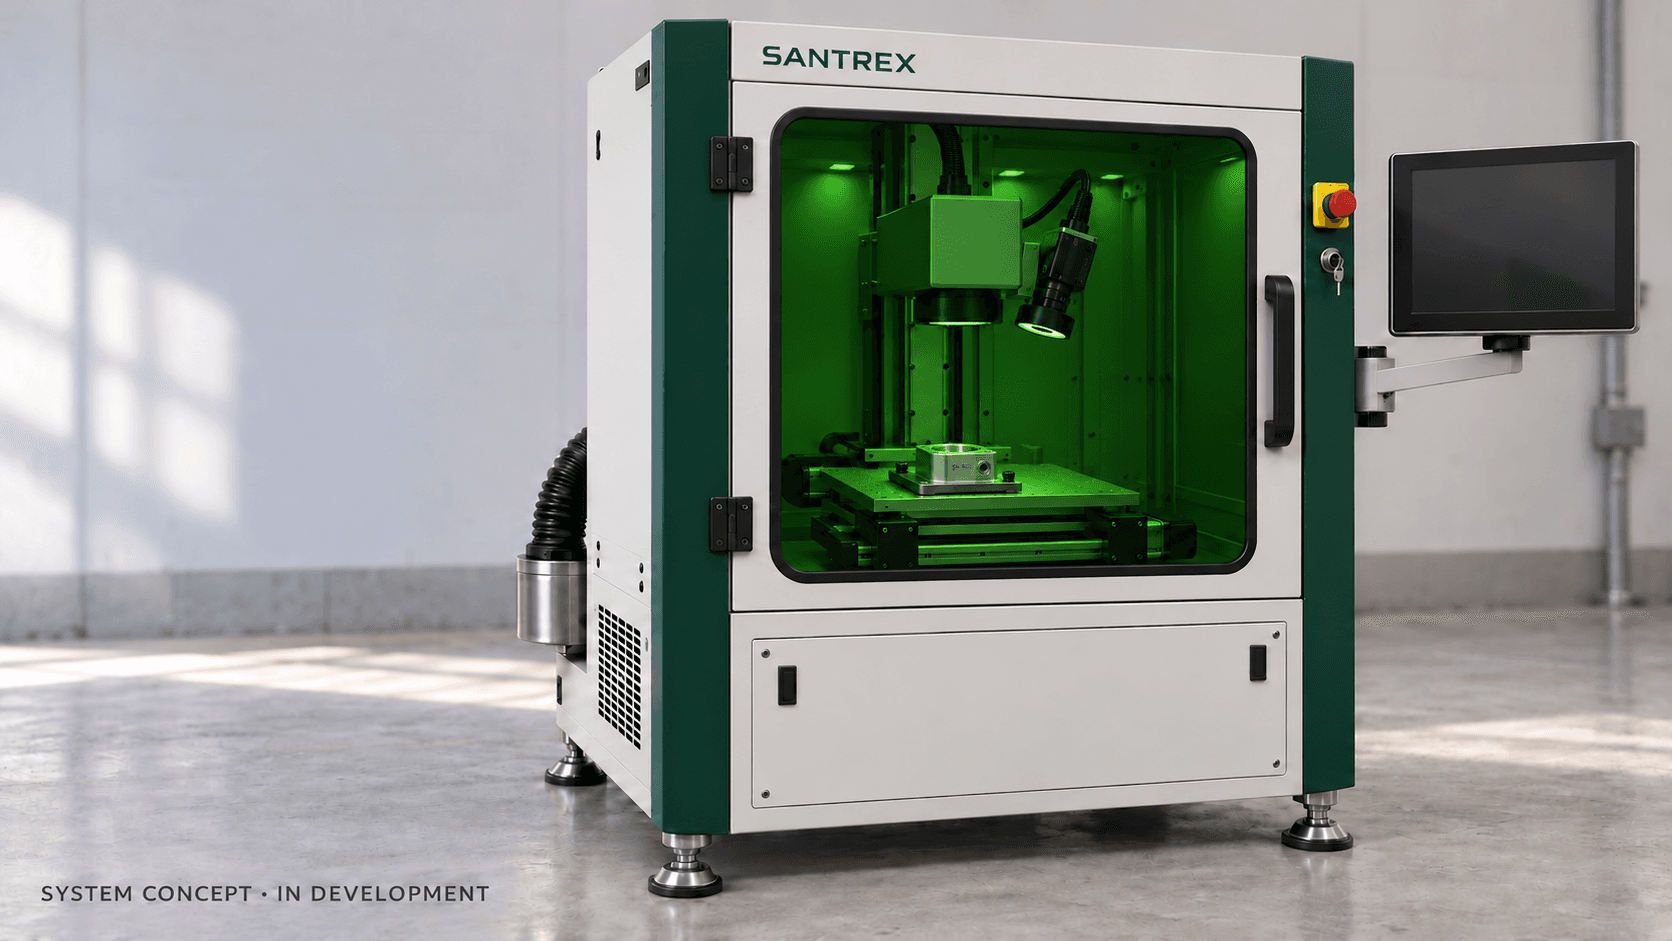
Unser Integrationsschwerpunkt
Mechanik und Positionierung
Wir entwickeln die mechanische Systemarchitektur rund um Bauteil, Aufnahme und Bearbeitungsablauf. Dazu gehören Werkstückträger, Vorrichtungen, lineare Positionierachsen und die Aufnahme rotationssymmetrischer Teile.
Ziel ist eine wiederholbare Positionierung, die sich mit den Anforderungen an Zugänglichkeit, Bauteilhandhabung und späterer Erweiterung verbinden lässt.
Lasertechnik und Optik
Für unsere Systemplattform bewerten wir industrielle Laserquellen, Galvo-Scanner und passende F-Theta-Optiken. Optisches Markierfeld und mechanischer Verfahrbereich werden gemeinsam ausgelegt.
Wir betrachten die vollständige Verarbeitungskette: Strahlquelle, Strahlführung, Scanner, Fokus, Werkstückaufnahme, Kalibrierung und Prozessparameter.
Bildverarbeitung und Software
Wir entwickeln Anwendungssoftware zur Verbindung von Auftragsdaten, Werkstückposition, Kennzeichnung und Prüfergebnissen. Dokumentierte Schnittstellen und offizielle Hersteller-SDKs bilden die Grundlage für eine wartbare Integration.
Der Nutzen für Anwender steht im Mittelpunkt: weniger manuelle Dateneingabe, nachvollziehbare Abläufe und ein eindeutiger Bezug zwischen Bauteil, Kennzeichnung und Dokumentation.
Anwendungsschwerpunkte
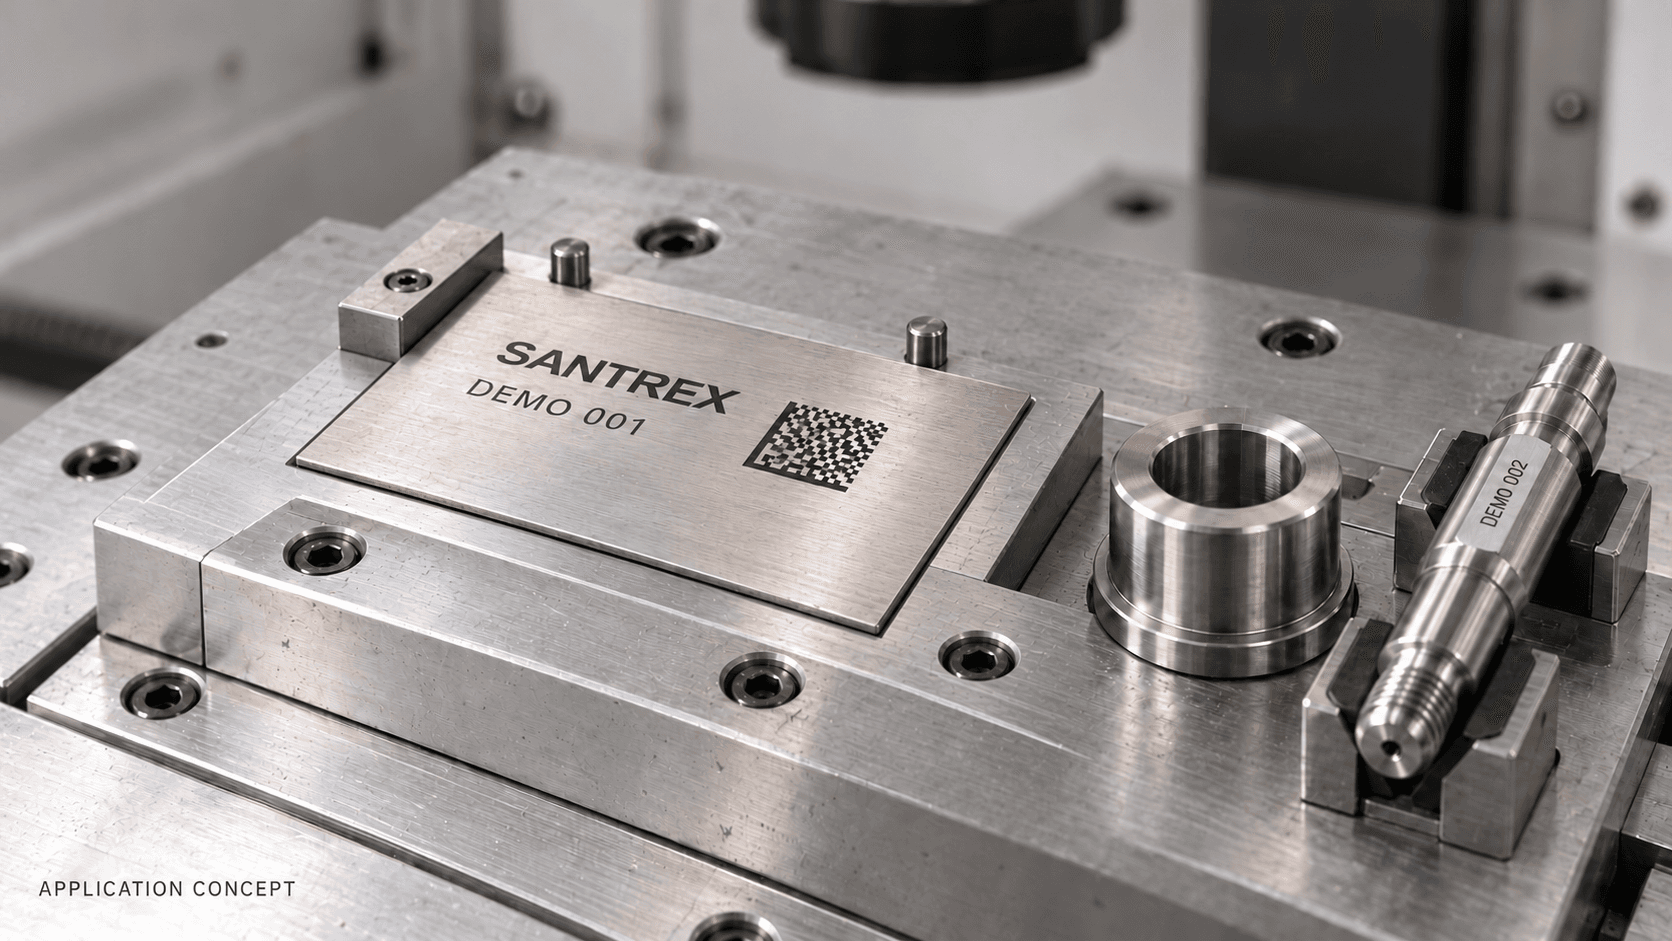
Industrielle Kennzeichnung und Gravur
Die erste Plattform wird für Kennzeichnungsaufgaben auf Metallbauteilen ausgelegt. Im Fokus stehen:
- •Seriennummern, Chargen- und Artikelkennzeichnungen.
- •Data-Matrix- und QR-Codes.
- •Logos, Klarschrift und technische Kennzeichnungen.
- •Werkzeugbeschriftung, Typenschilder und Präzisionskomponenten.
- •Segmentweise Umfangskennzeichnung zylindrischer Bauteile.
Werkstoff, Oberfläche, Kennzeichnungsfläche, Beständigkeit und Stückzahl werden für jede Anwendung gemeinsam betrachtet. Die Freigabe eines Prozesses erfolgt auf Grundlage geeigneter Muster und vereinbarter Kriterien.
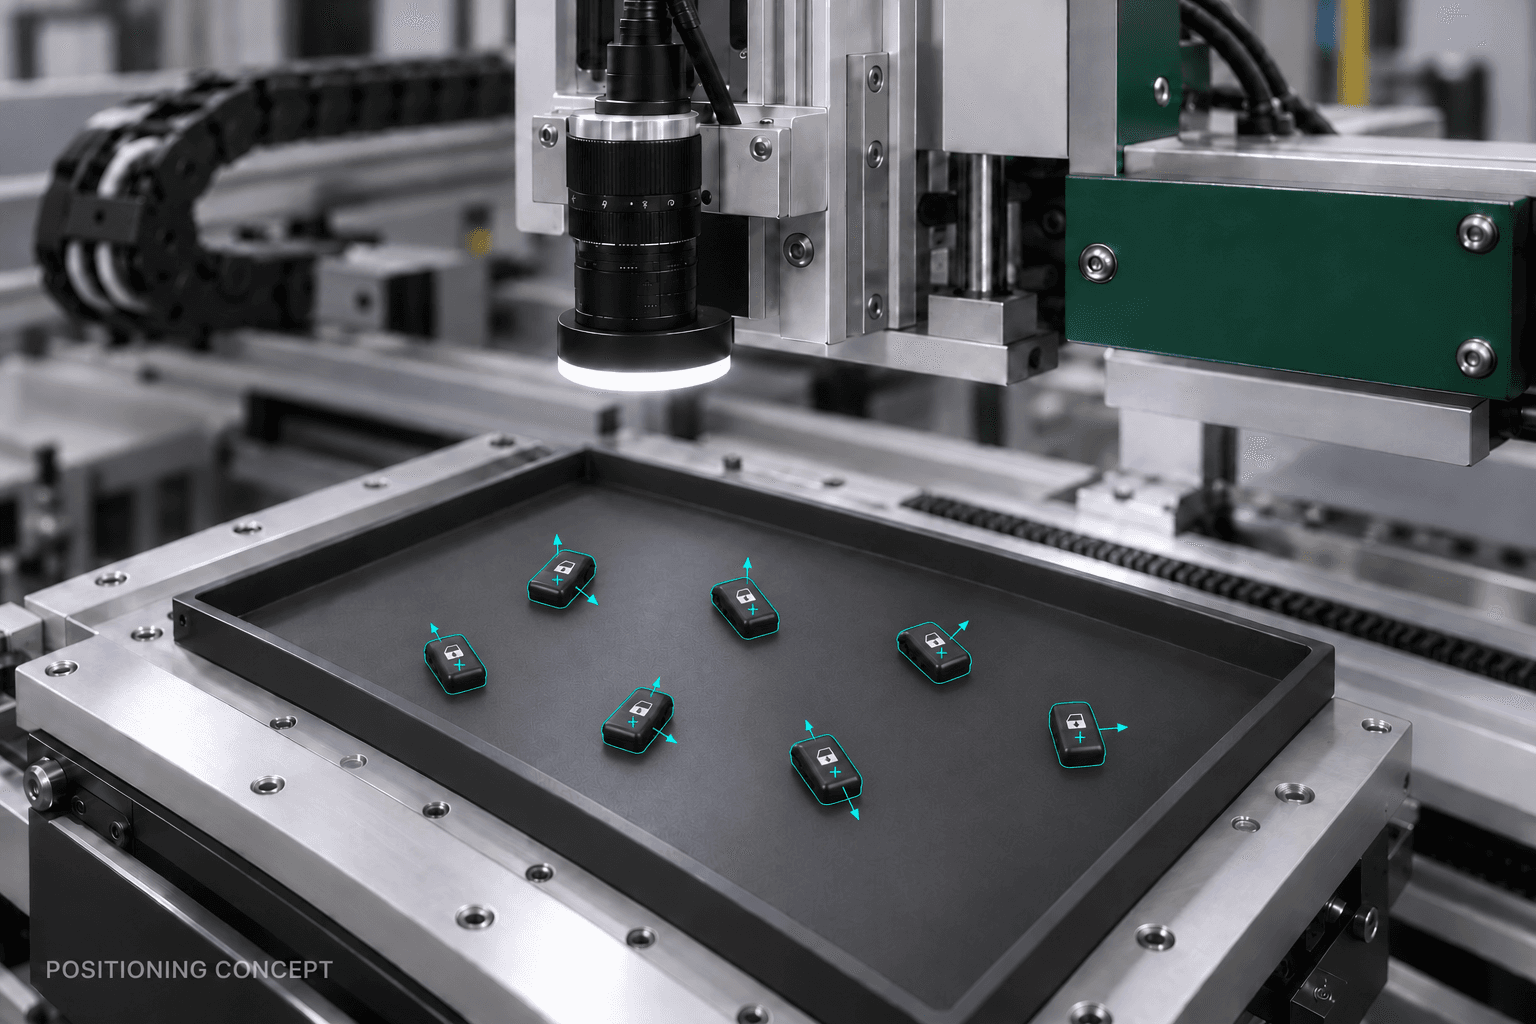
Kameragestützte Positionierung
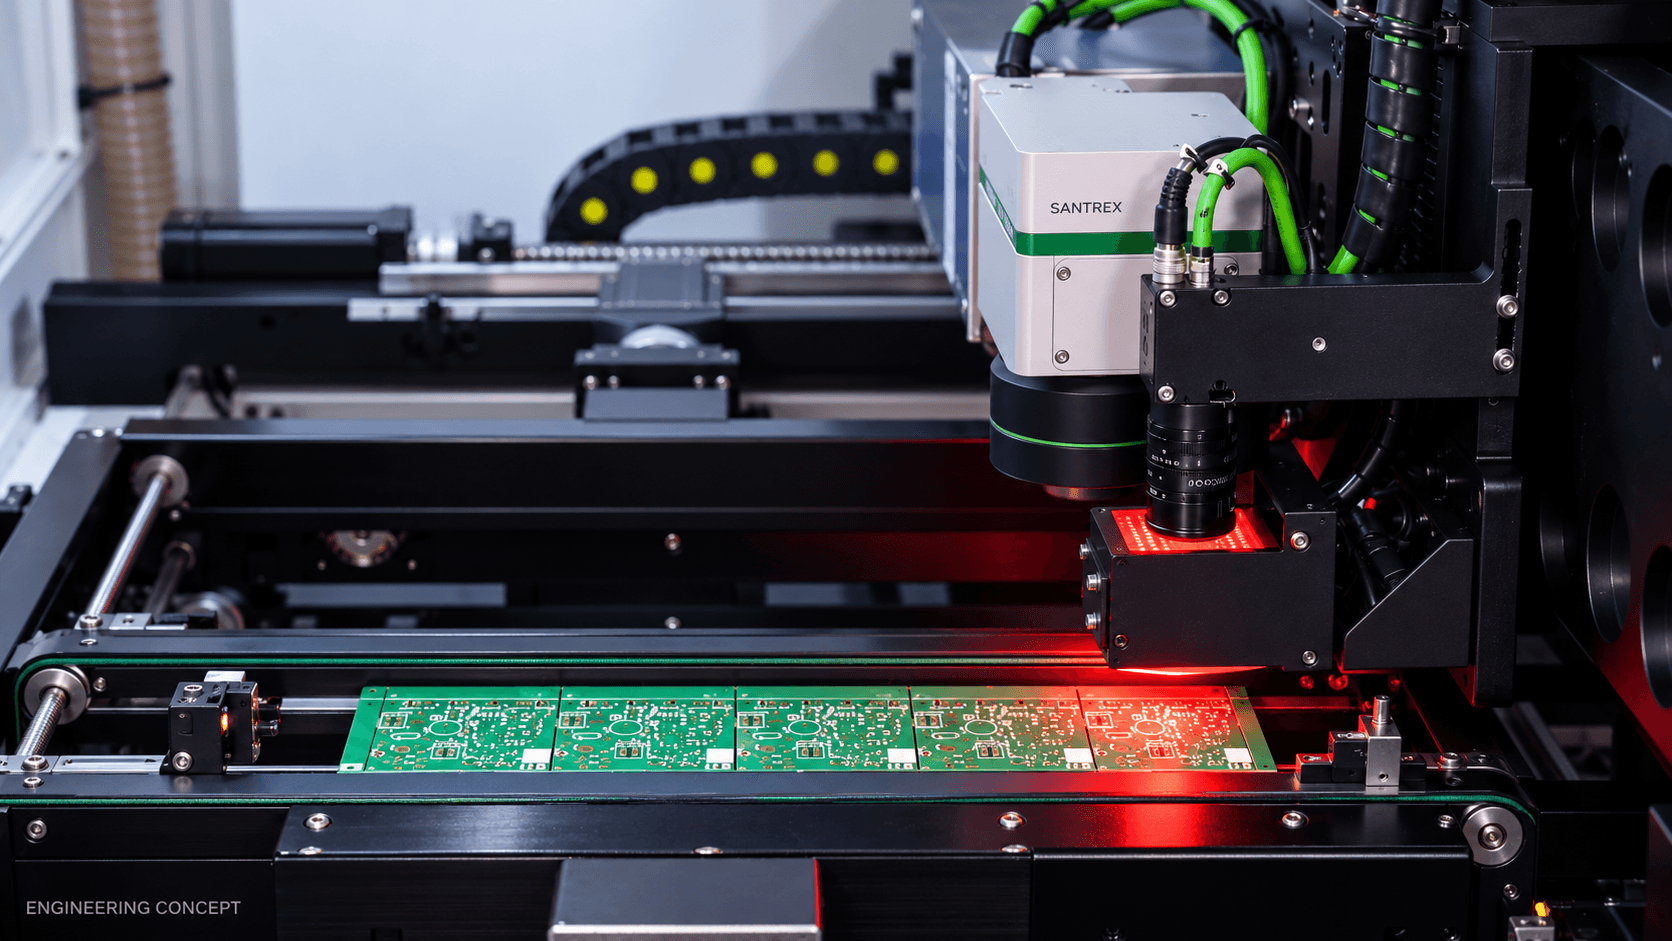
Das Kamerasystem soll die Lage eines Bauteils oder definierter Referenzmerkmale erkennen und die ermittelten Positionsdaten an die Bearbeitungssoftware übergeben.
Unsere Entwicklung konzentriert sich zunächst auf Bildaufnahme bei stillstehenden Achsen, gefolgt von Positionierung, Kennzeichnung und anschließender Kontrolle. Ziel ist eine einfachere Einrichtung bei unterschiedlichen Bauteilgeometrien.
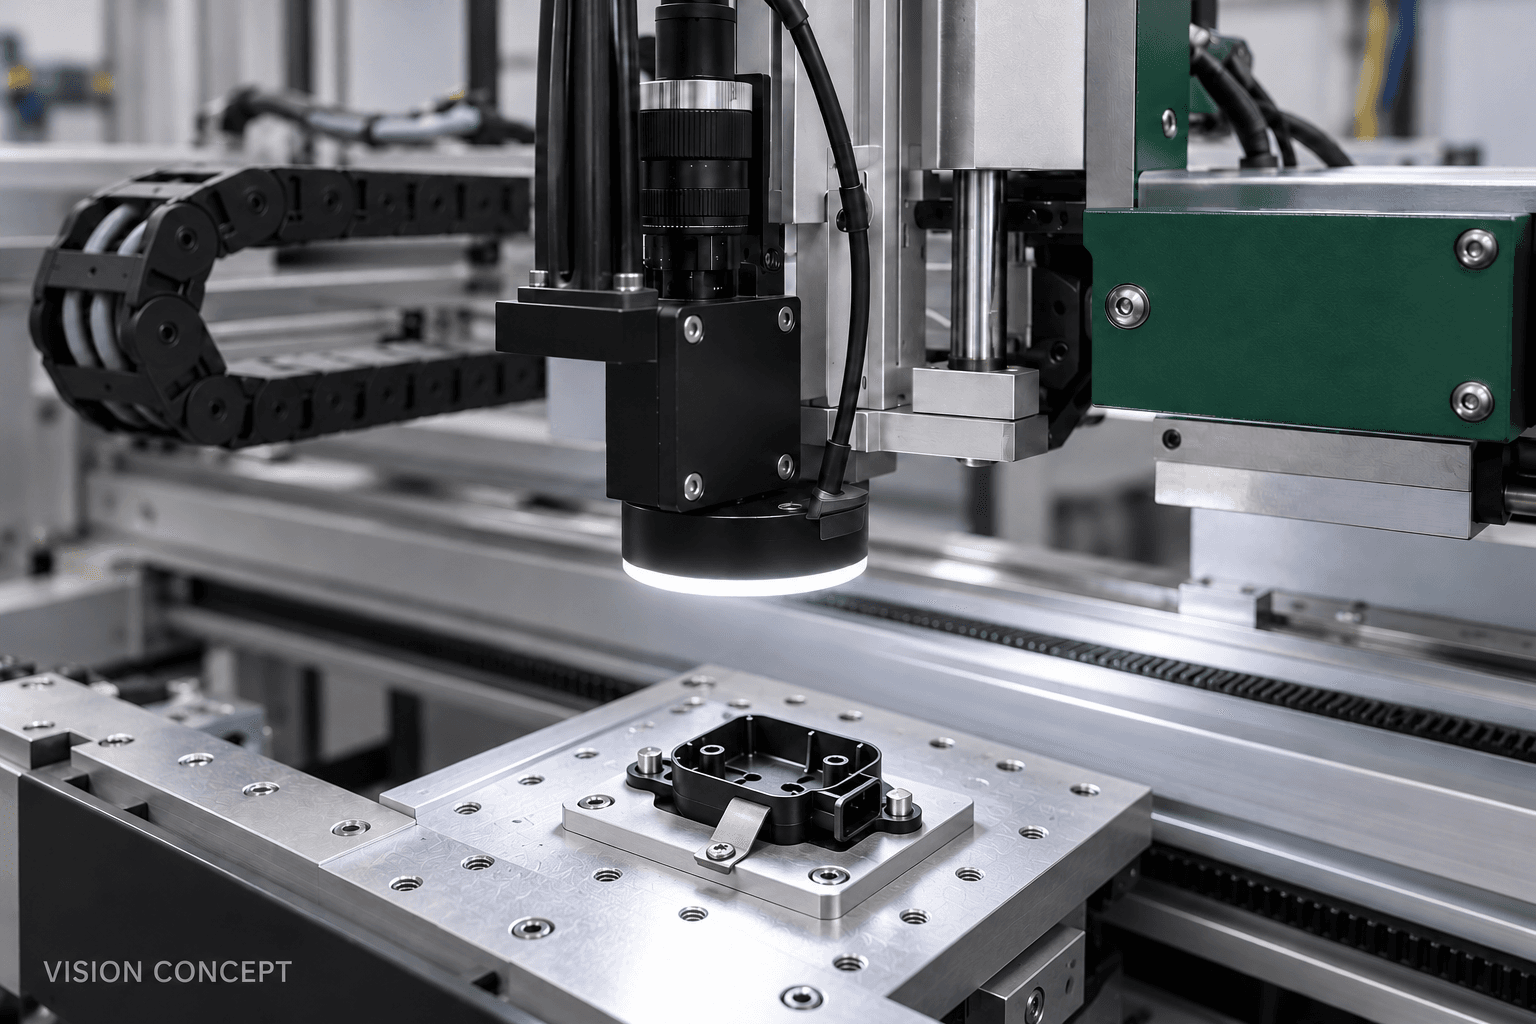
Eigenständige optische Bauteilprüfung
Die Prüffunktion ist als eigenständiger Bestandteil der Plattform vorgesehen. Mögliche Aufgaben werden anhand von Musterteilen und Prüfvorgaben bewertet:
- •Anwesenheit, Vollständigkeit und Orientierung.
- •Kontur- und Lageabweichungen innerhalb eines festgelegten Prüfaufbaus.
- •Abgleich von Texten und lesbaren Codeinhalten.
- •Erkennung vereinbarter sichtbarer Oberflächenmerkmale oder Fehlerbilder.
- •Dokumentation von Ergebnissen mit Bildern und Bauteilbezug.
Beleuchtung, Kamera, Optik und Auswerteverfahren werden auf die konkrete Aufgabe abgestimmt. Je nach Anwendung kommen regelbasierte Bildverarbeitung oder KI-gestützte Verfahren in Betracht.
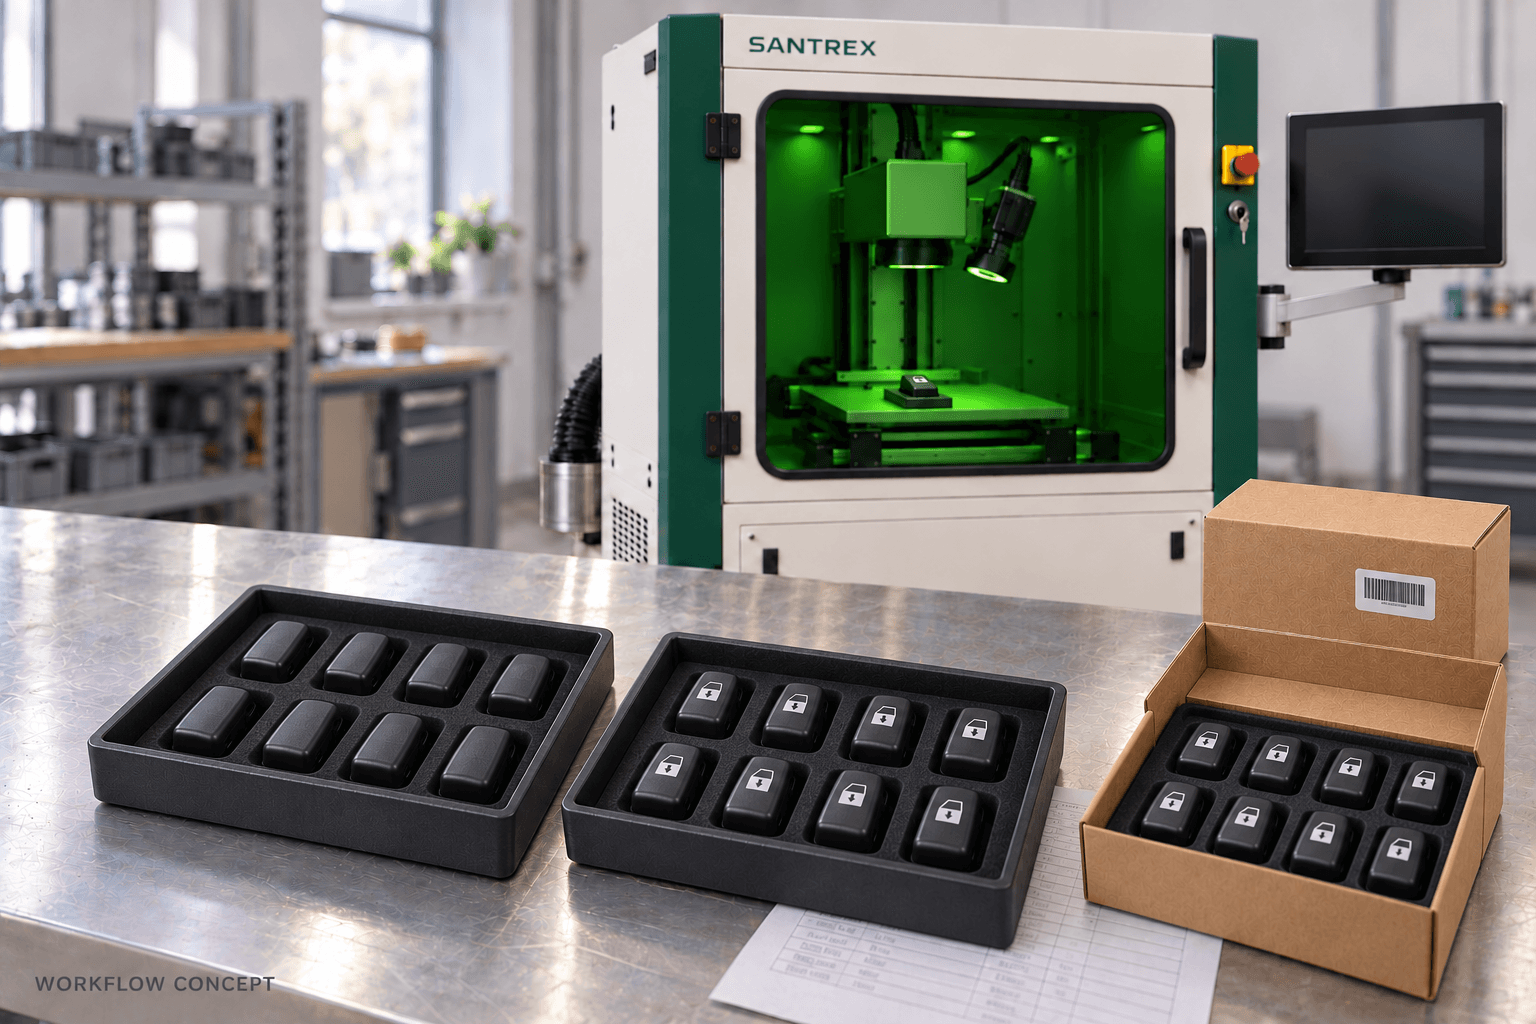
Kombinierte Abläufe
Eine mögliche Prozessfolge verbindet Eingangskontrolle, Positionsbestimmung, Laserkennzeichnung und anschließende Prüfung. Weitere Arbeitsschritte wie Montagekontrolle, Sortierung oder chargenbezogene Verpackung können in späteren Ausbaustufen berücksichtigt werden.
Aktuelle Referenzarchitektur — Planungsstand
- Laserquelle
- Gepulster 1064-nm-MOPA-Faserlaser, zunächst 60 W als Referenz
- Scan-System
- Digitaler 2D-Galvo, etwa 10 mm Apertur
- Optiken
- Wechselbare F-Theta-Optiken; Zielmarkierfelder etwa 70 × 70, 110 × 110 und 200 × 200 mm
- Positionierung
- Mechanische X-/Y-Achsen, motorisierte Z-Positionierung und Drehachse
- Flächenabdeckung
- Zielgröße 600 × 600 mm; größere Varianten bis etwa 1000 × 600 mm werden architekturabhängig bewertet
- Anfangsbetrieb
- Positionieren, anhalten und markieren; segmentweise Umfangskennzeichnung
- Bildverarbeitung
- Lokale Bauteilaufnahme, Positionsbestimmung und eigenständige Prüffunktionen
- Softwareintegration
- Eigene Anwendung mit dokumentierten Steuerungs- und Kameraschnittstellen
- Bauweise
- Geschlossene Workstation mit integrierter elektrischer und sicherheitstechnischer Auslegung
Die Angaben beschreiben das Entwicklungsvorhaben. Endgültige Konfiguration, Arbeitsraum, Genauigkeit und Bearbeitungsleistung werden durch Komponentenauswahl, Kalibrierung und Anwendungstests bestimmt.
Eigene Software und nachvollziehbare Prozesse
Eine Maschine soll nicht nur einen Bearbeitungsschritt ausführen. Sie soll den Zusammenhang zwischen Auftrag, Bauteil, Bearbeitungsvorgabe und Ergebnis erhalten.
Unsere Softwareentwicklung adressiert deshalb:
- •Übernahme und Zuordnung von Auftrags- und Kennzeichnungsdaten.
- •Kontrollierte Verwendung von Texten, Seriennummern und Codeinhalten.
- •Übergabe kamerabasiert ermittelter Positionsdaten.
- •Eigenständige Prüfabläufe und kombinierte Bearbeitungsfolgen.
- •Bilddokumentation, Ergebnisdaten und strukturierte Berichte.
- •Wiederverwendung freigegebener Bauteil- und Prozesskonfigurationen.
Diese Funktionen werden schrittweise entwickelt und an der ersten Systemplattform validiert.
OEM-Zusammenarbeit und Technologiepartner
SANTREX richtet seine Entwicklung auf eigene Systemlösungen aus. Die erste Plattform dient der Integration, Anwendungserprobung und dem Aufbau industrieller Dienstleistungen. Darauf sollen nach erfolgreicher Validierung weitere anwendungsbezogene Systeme für Kunden aufbauen.
Für diesen Weg suchen wir langfristige Beziehungen zu Herstellern industrieller Komponenten — insbesondere in den Bereichen Laserquellen, Galvo-Scanner, Optik, Steuerung, Positioniertechnik und Bildverarbeitung.
Wichtig sind uns:
- •Eindeutig spezifizierte und über die Zeit nachvollziehbare Komponenten.
- •Dokumentierte elektrische, mechanische und softwareseitige Schnittstellen.
- •Offizielle SDKs und klare Nutzungsbedingungen.
- •Technische Unterstützung bei Integration und Kalibrierung.
- •Ersatzteilverfügbarkeit und eine verlässliche Grundlage für spätere Systemvarianten.
Unser eigener Schwerpunkt liegt in Konstruktion, Integration, Anwendungssoftware, Prüfung und kundenspezifischer Systemauslegung.
Technische Zusammenarbeit besprechenVom Bauteil zum abgestimmten Prozess
- 1
Anforderung verstehen
Werkstoff, Geometrie, Kennzeichnung oder Prüfmerkmal, Stückzahl und gewünschter Ablauf.
- 2
Machbarkeit bewerten
Muster, Zeichnungen, Bilder und geeigneter Prozessaufbau.
- 3
Lösung entwickeln
Optik, Aufnahme, Positionierung, Software und Prüfablauf aufeinander abstimmen.
- 4
Ergebnis validieren
Vereinbarte Merkmale, dokumentierte Versuche und nachvollziehbare Freigabe.
- 5
System weiterentwickeln
Wiederkehrende Aufgaben und spätere Erweiterungen gezielt berücksichtigen.
Über SANTREX
SANTREX bündelt die Entwicklungsaktivitäten der Fasterpoly GmbH im Bereich industrieller Laser- und Bildverarbeitungssysteme.
Das Vorhaben verbindet praktische Erfahrung in Maschinenbau, Fertigung, CNC-Bearbeitung, Vorrichtungen, Montage und industrieller Qualitätsprüfung mit eigener Softwareentwicklung.
Ansprechpartner für Entwicklung und technische Zusammenarbeit ist Alireza Saneifar, Maschinenbauingenieur.
Kontakt
Sprechen wir über Ihre Anwendung oder Komponente.
Für Bauteilanwendungen, technische Zusammenarbeit und OEM-Komponenten:
Alireza Saneifar
SANTREX | Fasterpoly GmbH
Korrespondenzanschrift: Schorlemerstr. 34, 41464 Neuss, Deutschland
E-Mail: info@santrex.de
Telefon: +49 176 64947110
Website: santrex.de